
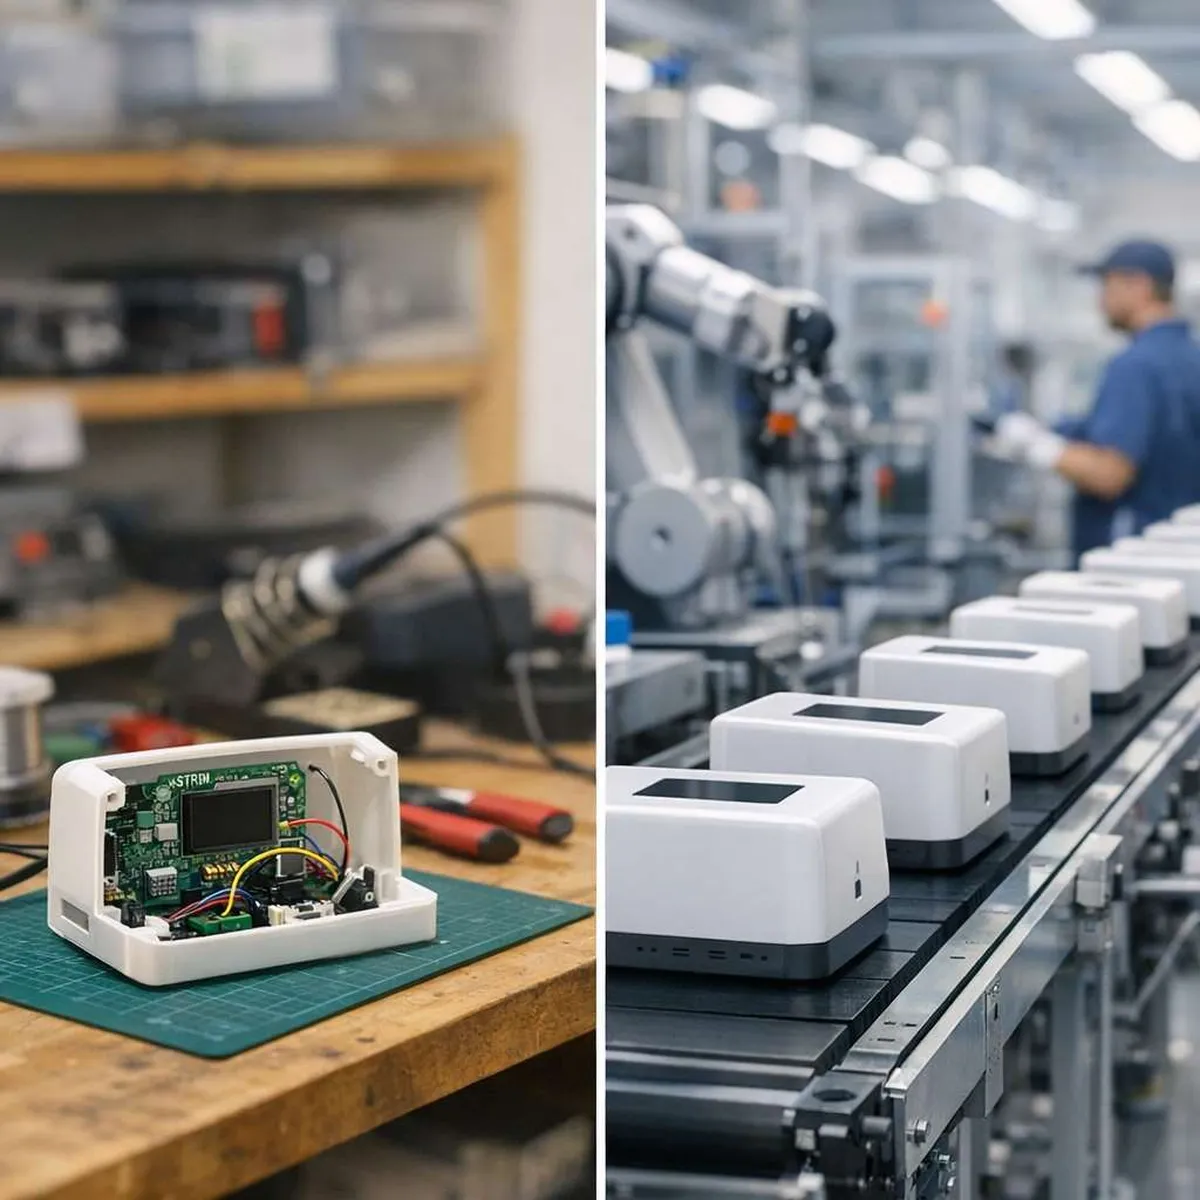
L’industrialisation transforme un prototype validé en un produit fabriqué de façon répétable, conforme et économiquement viable au volume attendu. Ce passage ne consiste pas seulement à produire davantage : il impose d’aligner les besoins d’usage, la matière, la géométrie, le procédé, les contrôles et les coûts. Anticiper ces interdépendances dès la conception réduit les retouches tardives, les aléas de fabrication et les écarts entre les premiers exemplaires et les pièces de série.
De l’idée au cahier des charges : définir les exigences du produit
Un projet solide commence par un cahier des charges fonctionnel. Il décrit les fonctions attendues de la pièce, son environnement d’utilisation et les critères permettant de juger sa conformité. L’analyse fonctionnelle distingue ce que le produit doit accomplir des moyens techniques envisagés pour y parvenir. Cette distinction laisse davantage de latitude pour sélectionner ensuite la matière et le procédé pertinents. Les exigences critiques doivent être formulées de manière mesurable : dimensions, charges supportées, température de service, exposition à l’humidité, aux UV ou aux agents chimiques, niveau de sécurité, durée de vie attendue et contraintes d’assemblage. Une exigence non mesurable ne peut pas être validée de manière fiable. Les critères d’acceptation doivent donc préciser les tolérances, les performances attendues et les défauts admissibles. Il est également utile de qualifier le volume prévisionnel, le rythme de livraison et les évolutions possibles du produit. Une pièce conçue pour quelques dizaines d’exemplaires n’obéit pas aux mêmes arbitrages qu’une référence destinée à être fabriquée en grande quantité. Ces données orientent notamment le choix de l’outillage, du niveau d’automatisation et du procédé de transformation.
Choisir les matériaux adaptés aux contraintes d’usage et de fabrication
Le matériau ne se choisit pas uniquement selon sa résistance initiale. Il doit conserver ses propriétés pendant toute la durée d’usage prévue. Pour les pièces techniques, les critères peuvent inclure la rigidité, la résistance à la traction, au choc, au fluage et à la fatigue mécanique. Le fluage correspond à une déformation progressive sous une charge maintenue ; il peut être déterminant pour une pièce soumise durablement à un effort. Les polymères haute performance répondent à des contraintes élevées, notamment mécaniques, thermiques ou chimiques. Leur comportement dépend cependant du grade retenu, de la géométrie de la pièce et de l’environnement réel. La résistance chimique doit ainsi être appréciée face aux fluides, produits de nettoyage ou polluants effectivement rencontrés, et non de façon théorique. Le vieillissement mérite la même attention. Température, rayonnement ultraviolet, humidité et agents chimiques peuvent modifier les caractéristiques d’un polymère avec le temps. La meilleure matière est celle qui répond aux contraintes réelles sans introduire un surcoût disproportionné. Le choix doit aussi intégrer l’aptitude à la mise en œuvre : la rhéologie, c’est-à-dire le comportement à l’écoulement de la matière fondue, influe directement sur le remplissage d’un moule, la qualité de surface et la répétabilité des pièces.
Concevoir des pièces techniques compatibles avec l’industrialisation
Une géométrie fonctionnelle n’est pas nécessairement fabricable dans de bonnes conditions. La démarche DFM, pour Design for Manufacturing, adapte la conception aux contraintes du procédé retenu. En injection plastique, par exemple, les variations d’épaisseur, les zones difficiles à remplir, les contre-dépouilles ou les angles insuffisants peuvent compliquer le démoulage et accroître les défauts potentiels. La conception doit tenir compte des tolérances dimensionnelles réalisables de façon régulière. Une tolérance trop serrée peut imposer des opérations supplémentaires ou générer un taux de rebut élevé sans bénéfice fonctionnel. La chaîne de cotes est essentielle pour les ensembles : elle permet d’évaluer le cumul des variations dimensionnelles entre plusieurs pièces et de sécuriser leur assemblage. La démarche DFA, ou Design for Assembly, complète cette approche. Elle vise à limiter le nombre de composants, les manipulations et les risques d’erreur au montage. Une pièce bien conçue facilite à la fois sa fabrication, son contrôle et son intégration dans l’ensemble final. L’échange précoce avec les équipes chargées de l’outillage évite de découvrir tardivement qu’une modification apparemment mineure exige une reprise coûteuse du moule ou de la matrice.
Valider le prototype par des essais de résistance et de performance
Le prototype fonctionnel sert à vérifier l’intégration, l’usage et les performances avant l’engagement des moyens de série. Il ne suffit pas qu’il soit visuellement conforme : il doit être évalué dans des conditions représentatives de son utilisation. Les essais peuvent porter sur la résistance statique, le choc, les cycles répétés, la tenue en température ou l’exposition à des substances chimiques. La fatigue mécanique constitue un point de vigilance pour les pièces sollicitées à répétition. Une rupture peut apparaître après de nombreux cycles, même lorsque la charge appliquée reste inférieure à la résistance constatée lors d’un essai statique. Des essais accélérés peuvent aider à comparer des solutions, à condition que leurs conditions soient cohérentes avec les mécanismes de dégradation réellement attendus. Un plan de validation organise les essais, leurs conditions, les échantillons concernés et les critères d’acceptation. La validation doit porter sur la pièce représentative du procédé final autant que possible. Un prototype usiné dans un bloc de matière ne réagit pas nécessairement comme une pièce injectée, dont l’orientation des flux de matière ou le retrait peuvent modifier certaines propriétés et dimensions.
Maîtriser les coûts avant le passage à la production en série
Le coût complet ne se limite pas au prix de la matière. Il comprend aussi la transformation, l’outillage, le contrôle, les opérations de finition, l’assemblage, la logistique et le coût des pièces non conformes. Une analyse menée suffisamment tôt permet de comparer plusieurs scénarios sans opposer artificiellement qualité et rentabilité. L’outillage de production représente souvent un investissement structurant. Son niveau de sophistication doit correspondre au volume, à la cadence requise et à la durée de vie anticipée de la référence. L’économie d’échelle réduit généralement le coût unitaire lorsque les volumes augmentent, mais elle ne compense pas une conception instable ou un outillage inadapté. Le taux de rebut est un indicateur particulièrement révélateur. Il traduit des pertes de matière, de temps machine et de capacité de contrôle. Réduire les rebuts passe par une géométrie compatible avec le procédé, des paramètres maîtrisés et des critères de contrôle adaptés. Le coût le plus bas à l’achat n’est pas toujours le coût le plus faible sur l’ensemble du cycle de fabrication.
S’appuyer sur un partenaire industriel multi-technologies
Un partenaire disposant d’un bureau d’études peut intervenir dès la phase de conception pour confronter les exigences fonctionnelles aux réalités de fabrication. Cette collaboration permet d’identifier les zones à risque, d’ajuster les tolérances et de sélectionner une solution technique compatible avec les objectifs de performance, de délai et de coût. La maîtrise de plusieurs technologies élargit les options. L’injection plastique convient à de nombreuses productions répétitives ; le thermoformage repose sur la mise en forme d’une feuille chauffée ; l’usinage permet d’obtenir certaines géométries et tolérances par enlèvement de matière ; le moulage recouvre la mise en forme dans une empreinte. Ces procédés ne sont pas interchangeables : leurs contraintes, leurs coûts d’outillage et leurs capacités diffèrent. Un interlocuteur unique capable de relier conception, prototypes, outillages et fabrication facilite les arbitrages. Pour replacer ces enjeux dans le contexte plus large de l’évolution industrielle, l’analyse de la relocalisation industrielle analysée par Le Monde souligne l’importance des capacités de production et des savoir-faire techniques.
Le Groupe Courbis : expertise française des pièces techniques en polymères haute performance
Le Groupe Courbis est une entreprise industrielle française spécialisée dans la conception et la fabrication de pièces techniques en polymères haute performance. Son activité s’appuie notamment sur le moulage, l’injection plastique, le thermoformage et l’usinage, des technologies qui répondent à des besoins de production et de géométries différents. Cette diversité de procédés, associée à un bureau d’études, permet d’aborder un projet dès ses premières phases de définition et de conception. L’enjeu consiste à rapprocher les contraintes d’usage de la solution de fabrication la plus cohérente, puis à sécuriser le passage vers une production répétable. Pour découvrir ses domaines d’expertise, consultez groupe-courbis.com.
Questions fréquentes
À quel moment figer la conception d’une pièce ?
La conception peut être figée lorsque les fonctions essentielles, les interfaces d’assemblage et les performances attendues ont été vérifiées sur des échantillons représentatifs. Des ajustements restent parfois nécessaires, mais modifier la géométrie après le lancement de l’outillage peut entraîner des délais et des coûts supplémentaires. Les caractéristiques critiques doivent être stabilisées en priorité.
Pourquoi les données matière ne suffisent-elles pas à valider une pièce ?
Les fiches techniques indiquent des propriétés obtenues dans des conditions définies, souvent sur des éprouvettes normalisées. La pièce finale peut présenter une épaisseur, une orientation de matière, des zones de concentration de contraintes et un environnement d’usage différents. Une validation pertinente associe donc les données matière à des essais sur une géométrie proche de la version finale.
Qu’est-ce qu’une présérie industrielle ?
Une présérie est une fabrication limitée réalisée avec des conditions aussi proches que possible de celles retenues pour la fabrication courante. Elle permet de vérifier le réglage des équipements, la répétabilité des dimensions, l’aspect des pièces et le déroulement des opérations de contrôle ou d’assemblage. Elle réduit le risque de découverte tardive avant l’augmentation des volumes.
Quels défauts peuvent révéler une conception inadaptée à l’injection ?
Des épaisseurs trop variables, des zones difficiles à alimenter ou des détails empêchant le démoulage peuvent provoquer des déformations, des retassures, des manques de matière ou des marques visibles. Ces défauts dépendent aussi de la matière et des paramètres de transformation. L’examen conjoint de la géométrie et du procédé permet d’identifier les corrections les plus utiles avant la fabrication du moule.
Quels éléments transmettre à un partenaire industriel au démarrage du projet ?
Les plans ou modèles disponibles, les fonctions attendues, les contraintes d’usage, les volumes prévisionnels, les exigences d’aspect et les tolérances connues constituent une base utile. Il est également important de signaler les interfaces avec d’autres pièces et les contraintes de délai. Les informations inconnues doivent être explicitement identifiées afin de définir les points à confirmer lors des études et des essais.
Les choix qui sécurisent le projet
La réussite repose sur une continuité entre le besoin initial, les contraintes réelles d’utilisation et les capacités de fabrication. Un cahier des charges précis, une matière adaptée, une géométrie compatible avec le procédé et des essais représentatifs permettent de limiter les incertitudes avant d’engager les moyens de production. La maîtrise des coûts dépend aussi de ces décisions précoces : prévenir les écarts coûte moins cher que les corriger une fois l’outillage lancé. L’appui d’un partenaire réunissant étude, prototypage et plusieurs procédés apporte une vision plus complète des arbitrages techniques. Pour avancer efficacement, il est utile de partager dès le départ les exigences critiques, les volumes envisagés et les conditions d’usage : la faisabilité se construit dès la conception, et non au démarrage de la fabrication.